 Lire la suite
 Obtenez un devis
Comment choisir un débitmètre qui survit aux services chimiques agressifs
Accueil / Actualités / Nouvelles de l'industrie / Comment choisir un débitmètre qui survit aux services chimiques agressifs
Catégorie de produit
NOUVELLE Catégorie
Contactez-nous
Contactez-nous
Nous sommes spécialisés dans la recherche, le développement et la fabrication de fils et câbles électriques.
 +86 13967196545
Actualités connexes
- Guide de sélection du transmetteur de débit numérique : Comment choisir un débitmètre électromagnétique
- Comment choisir un transmetteur de débit de liquide : types électromagnétiques, précision, installation
- Comment choisir le débitmètre magnétique adapté à votre fluide de procédé ?
- Comment garantir des performances stables des débitmètres électromagnétiques : installation et meilleures pratiques
Comment choisir un débitmètre qui survit aux services chimiques agressifs
Comprendre l'agressivité chimique dans la mesure du débit
Choisir un débitmètre pour un flux chimique agressif n'est pas le même exercice que dimensionner un instrument pour l'eau ou l'air comprimé. Les milieux agressifs - acides concentrés, solutions caustiques, solvants chlorés, oxydants et boues contenant des supports corrosifs - attaquent les matériaux mouillés à des vitesses qui dépendent de la concentration, de la température, de la vitesse et de la présence de solides. Un compteur qui fonctionne parfaitement sur une ligne de service public propre peut tomber en panne en quelques semaines lorsqu'il est exposé à de l'acide fluorhydrique ou à de l'hypochlorite de sodium. Le processus de sélection doit donc commencer par la chimie et non par la page du catalogue.
Trois variables sont à l'origine de la plupart des défaillances dans les services chimiques : la compatibilité des matériaux, l'intrusion mécanique dans le chemin d'écoulement et la tolérance du compteur en matière de conductivité ou de variation diélectrique. Une technologie qui ignore les trois à la fois, plutôt que de faire des compromis sur un seul, a tendance à durer plus longtemps. C'est pourquoi de nombreux ingénieurs de procédés évaluent débitmètres électromagnétiques pour les applications corrosives, examinez d'abord la chimie du revêtement et de l'électrode avant de comparer les spécifications de précision.
Cela permet également de séparer deux questions qui sont souvent mélangées : si une technologie peut survivre au fluide, et si elle peut mesurer ce fluide avec précision une fois qu'il a survécu. Certaines conceptions tolèrent mécaniquement un flux corrosif mais perdent la précision des mesures à mesure que des revêtements s'accumulent sur les surfaces internes ou que la conductivité change avec la température et la concentration. Un compteur qui ne fuit jamais mais qui s'écarte silencieusement de l'étalonnage peut être plus coûteux au fil du temps qu'un compteur qui tombe en panne visiblement et est remplacé rapidement, car une dérive silencieuse peut fausser le dosage, la facturation ou les rapports réglementaires pendant des mois avant que quiconque ne s'en aperçoive.
Pour cette raison, un processus de sélection approfondi traite la capacité de survie et la stabilité des mesures comme deux listes de contrôle distinctes plutôt que comme un seul score combiné. Un revêtement ou une électrode peut être chimiquement compatible sur le papier tout en produisant un signal qui s'égare lorsque la concentration de solides, la température ou les gaz entraînés changent pendant le fonctionnement normal. Ainsi, les tests pilotes dans des conditions représentatives restent utiles même une fois le filtrage du papier terminé.
Définition de travail : Un produit chimique agressif, à des fins de mesure, est tout fluide capable de dégrader les matériaux couramment mouillés - acier inoxydable 316, élastomères standard ou laiton non revêtu - pendant la durée de vie prévue de l'instrument, généralement cinq à dix ans.
Principaux modes de défaillance lorsque les débitmètres rencontrent des fluides corrosifs
Avant de comparer les technologies, il est utile de catégoriser les défaillances réelles des compteurs en service corrosif. Les données de terrain recueillies sur les sites de traitement des produits chimiques et de traitement des eaux usées mettent en évidence quatre tendances récurrentes.
| Mode de défaillance | Cause typique | Résultat commun |
|---|---|---|
| Érosion du revêtement | Boue à grande vitesse, solides abrasifs | Perte d'isolation, dérive du signal |
| Piqûres d'électrodes | Ions halogénures, oxydants puissants | Signal bruyant ou intermittent |
| Dégradation du joint | Gonflement par solvant des élastomères | Fuite de processus au niveau des brides |
| Corrosion du corps | Projection externe ou condensat | Affaiblissement structurel, échec du logement |
Notez que seuls deux de ces quatre modes de défaillance impliquent que le fluide entre en contact avec une pièce mobile interne. Cette distinction est importante car elle explique pourquoi les technologies non intrusives et à intrusion réduite dominent l’espace chimique corrosif : moins de points de contact signifie moins de voies d’attaque chimique.
Le moment des défaillances a également tendance à suivre un modèle reconnaissable plutôt que de se produire au hasard. L'érosion du revêtement et la piqûre des électrodes progressent généralement progressivement, se manifestant d'abord par de petites erreurs de répétabilité bien avant une défaillance pure et simple. En revanche, la dégradation des joints et la corrosion de la carrosserie sont plus susceptibles de se briser soudainement une fois qu'une épaisseur critique est perdue. C'est pourquoi les calendriers d'inspection externes sont tout aussi importants que la surveillance des signaux internes. Intégrer les deux types de contrôles dans un plan de maintenance, plutôt que de s'appuyer sur un seul, permet de détecter un plus large éventail de modes de défaillance avant qu'ils n'interrompent la production.
Comparaison des technologies de débitmètres pour les services corrosifs
Cinq technologies apparaissent généralement sur une liste restreinte pour les applications chimiques agressives : les compteurs électromagnétiques, ultrasoniques à pince, Coriolis, vortex et à surface variable doublés. Chacun a un compromis différent en termes de résistance chimique, d’obstruction à l’écoulement et de coût. Le tableau horizontal ci-dessous classe l'adéquation relative à une exposition continue à des acides et des produits caustiques forts, en fonction des options de matériaux mouillés typiques disponibles pour chaque classe technologique.
Les scores reflètent la disponibilité générale de revêtements chimiquement résistants, d'électrodes mouillées ou de chemins de détection entièrement sans contact, et non une affirmation concernant un seul produit fabriqué. Les unités ultrasoniques à pince non intrusives obtiennent de bons résultats car le capteur ne touche jamais le fluide, tandis que les compteurs à surface variable revêtus obtiennent de moins bons résultats car les flotteurs en mouvement restent exposés à l'usure mécanique continue du flux chimique.
Le graphique radar ci-dessous compare les cinq mêmes technologies selon quatre critères de décision les plus importants pour les tâches agressives : résistance chimique, résistance aux solides abrasifs, simplicité d'installation et charge de maintenance à long terme.
Électromagnétique Pince à ultrasons
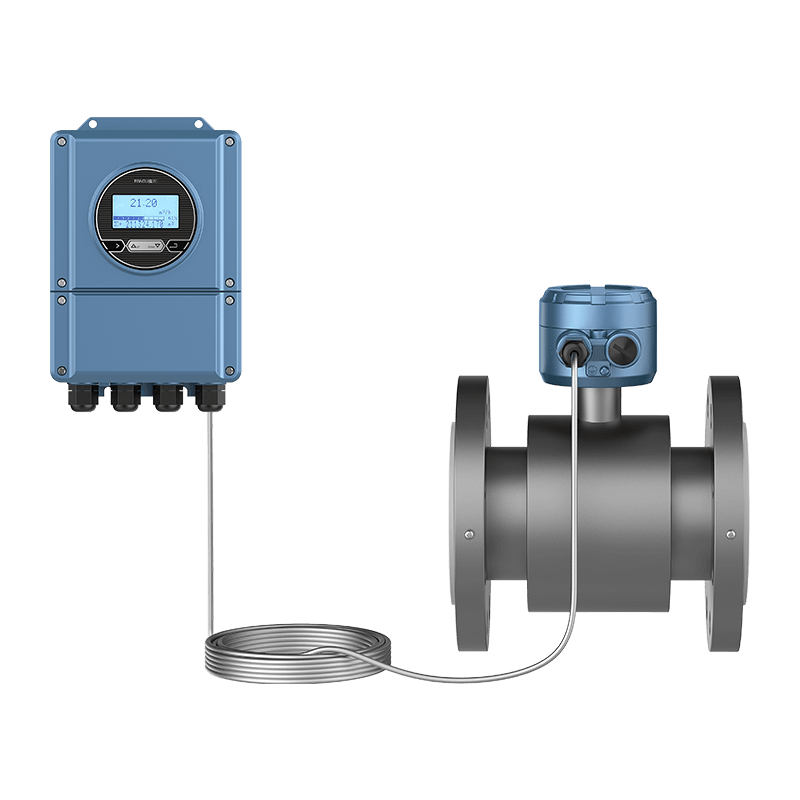
Les unités électromagnétiques, lorsqu'elles sont équipées d'un revêtement chimiquement résistant tel que des électrodes en PTFE ou PFA et en tantale ou Hastelloy, obtiennent systématiquement les meilleurs résultats en matière de résistance chimique tout en tolérant également une charge modérée de solides, c'est pourquoi débitmètres industriels pour liquides corrosifs les lignes de dosage d'acide, de caustification et de neutralisation des eaux usées sont si souvent construites sur ce principe de mesure.
Les compteurs Coriolis restent l'option privilégiée chaque fois que des données de débit massique, de densité ou de concentration sont nécessaires parallèlement au débit volumétrique, et leur chemin de tube entièrement fermé évite l'exigence de conductivité qui limite la technologie électromagnétique aux fluides conducteurs. Le compromis est que les tubes de Coriolis sont toujours mouillés et toujours intrusifs, de sorte que la sélection du matériau du tube a le même poids que la sélection du revêtement pour les conceptions électromagnétiques, et la chute de pression à travers le capteur a tendance à être plus élevée que pour un corps électromagnétique direct de même taille de ligne.
Les compteurs à vortex peuvent bien fonctionner sur des fluides corrosifs propres et de faible viscosité, mais ont généralement du mal une fois que des solides ou une viscosité élevée entrent en jeu, car la barre de perte elle-même se trouve directement dans le chemin d'écoulement et est sujette à la fois à l'érosion et à l'encrassement. Les compteurs à surface variable avec revêtement restent utiles pour les applications d'indication visuelle locale à faible débit où la précision absolue est secondaire par rapport à une lecture rapide et fiable au point d'utilisation, mais ils constituent rarement le bon choix en tant que point de mesure principal sur une ligne de traitement corrosif surveillée en permanence.
Sélection des matériaux : revêtements, électrodes et pièces en contact avec le produit
Une fois le principe de mesure choisi, la véritable décision technique passe à la sélection des matériaux. Pour la technologie électromagnétique, cela signifie choisir une paire de revêtement et d’électrode qui correspond à la chimie, à la température et à l’abrasivité du fluide de traitement.
| Matériau du revêtement | Idéal pour | Limitation |
|---|---|---|
| PTFE | Acides forts, plupart des solvants, haute température | Résistance à l'abrasion inférieure |
| PFA | Acides concentrés chauds, fluides ultra-purs | Coût plus élevé que le PTFE |
| Caoutchouc dur | Boues neutres à légèrement corrosives | Mauvaise résistance aux oxydants puissants |
| Polyuréthane | Bouillies minérales abrasives | Gamme chimique limitée |
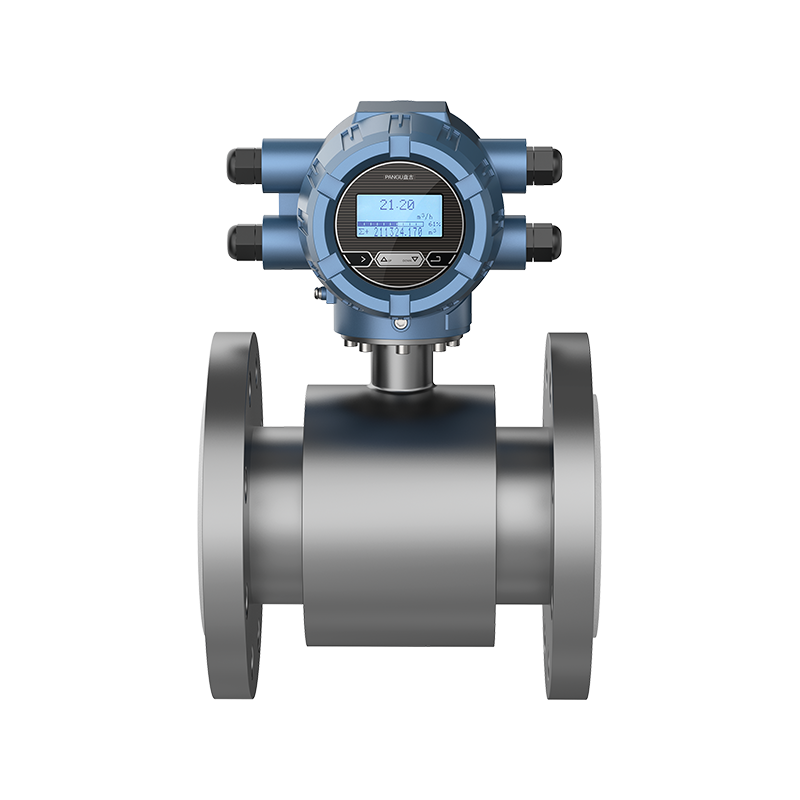
Le choix des électrodes suit une logique similaire. L'Hastelloy C gère une large gamme d'acides et de chlorures à un coût modéré. Le tantale résiste à presque tous les acides minéraux, à l'exception de l'acide fluorhydrique et de l'acide sulfurique fumant, mais son prix est plus élevé. Le titane fonctionne bien dans les chlorures oxydants mais ne convient pas pour réduire les environnements acides. Le platine-iridium reste l'option la plus universellement résistante et est généralement réservée aux services les plus exigeants où le coût des temps d'arrêt dépasse le coût des matériaux.
- Faites correspondre la chimie du revêtement à la température de fonctionnement continue, et pas seulement au tableau de compatibilité à température ambiante.
- Vérifier la compatibilité des électrodes avec le mélange chimique complet, y compris les traces d'additifs et les agents de nettoyage
- Tenir compte de l'érosion due à la vitesse lorsque les solides dépassent environ 2 % en volume
- Demander une certification des matériaux traçable jusqu'au lot, et pas seulement à la famille de produits
La sélection des matériaux des joints et des brides mérite le même examen minutieux que le revêtement lui-même, car un joint mal assorti est l'une des sources de fuite les plus courantes sur une installation par ailleurs bien spécifiée. Les joints à base de PTFE couvrent une large gamme chimique et constituent souvent le choix par défaut en cas de corrosion, mais la dureté et le comportement au fluage doivent encore être vérifiés par rapport au couple de serrage spécifique des boulons et à la valeur nominale de la bride utilisée, en particulier sur les canalisations à revêtement en plastique où un serrage excessif peut fissurer le revêtement plutôt que d'améliorer l'étanchéité.
Considérations relatives au dimensionnement et à l'installation
Les compteurs sous-dimensionnés accélèrent l’usure du revêtement en raison d’une vitesse excessive ; les compteurs surdimensionnés perdent en précision à faible débit. Pour les technologies électromagnétiques et la plupart des autres technologies basées sur la vitesse, la fenêtre de fonctionnement pratique se situe entre environ zéro virgule cinq et dix mètres par seconde, la précision se dégradant généralement en dehors de cette bande. Le graphique linéaire ci-dessous illustre une courbe de précision représentative sur toute la plage de vitesses pour un capteur électromagnétique revêtu dans un flux chimique modérément conducteur.
La précision culmine au milieu de la plage et diminue aux deux extrêmes : à faible vitesse en raison des limitations du rapport signal/bruit, et à vitesse élevée en raison des turbulences et de l'usure accélérée du revêtement. Une règle pratique pour les produits chimiques agressifs consiste à dimensionner le compteur de manière à ce que le débit de fonctionnement normal se situe entre trente et soixante-dix pour cent de la vitesse nominale maximale du capteur, ce qui prolonge la durée de vie du revêtement sans sacrifier la résolution de mesure.
L’orientation de l’installation compte autant que le dimensionnement. L'installation verticale à flux ascendant maintient le compteur entièrement mouillé à tout moment, ce qui est important pour les technologies dépendantes de la conductivité et réduit également le risque de formation de poches de gaz contre le revêtement dans les produits chimiques dégazants tels que l'hypochlorite de sodium. Lorsqu'une installation verticale n'est pas possible, un montage horizontal avec l'axe de l'électrode éloigné du plan vertical évite que l'air emprisonné n'interfère avec le chemin du signal.
Le support des conduites et les vibrations méritent également une attention particulière sur les conduites corrosives, car les conduites avec revêtement sont souvent plus fragiles que les conduites en métal nu et peuvent développer des fissures de contrainte au niveau des portées non soutenues qui passeraient inaperçues sur une conduite sans revêtement. L'ajout d'un support à proximité des deux côtés du compteur, correspondant à la portée recommandée par le fabricant de tuyaux plutôt que de s'appuyer sur des tables de tuyauterie en acier génériques, réduit le risque de fuite lente se développant au niveau de la transition entre le revêtement et la bride bien avant que le reste de la tuyauterie ne présente une usure visible.
Sortie du signal, fiabilité et coût à long terme
Le coût total de possession des instruments de services chimiques suit rarement le seul prix d’achat. Le remplacement du revêtement, le nettoyage des électrodes, la dérive d'étalonnage et les temps d'arrêt imprévus dus à une défaillance prématurée dépassent généralement la différence de capital initiale entre les technologies dans un délai de trois à cinq ans de service continu. Le graphique à colonnes ci-dessous compare une répartition illustrative des coûts sur cinq ans pour trois choix technologiques courants pour une ligne de dosage corrosif de taille moyenne.
L'écart se creuse encore davantage lorsque les coûts d'arrêt imprévus sont inclus, car les composants mécaniques intrusifs en service agressif ont tendance à tomber en panne sans trop d'avertissement, tandis que l'usure du revêtement sur les conceptions non intrusives est progressive et peut être suivie grâce à des contrôles périodiques de la qualité du signal.
La sélection de la sortie du signal affecte également la fiabilité sur le terrain. Une sortie analogique de 4 à 20 milliampères reste le choix le plus robuste pour les longs câbles dans les environnements d'usines chimiques électriquement bruyants, tandis que les sorties de bus de terrain numériques ajoutent de la profondeur au diagnostic (estimations de l'usure du revêtement, détection des tuyaux vides et alertes d'encrassement des électrodes), ce qui réduit considérablement le temps de dépannage par rapport aux instruments analogiques uniquement.
La stratégie en matière de pièces de rechange est un autre facteur qui apparaît rarement dans une comparaison initiale des coûts, mais qui façonne la fiabilité réelle. Garder un convertisseur ou un transmetteur de rechange à portée de main, plutôt que de simples pièces de rechange en contact avec le fluide, réduit la catégorie de temps d'arrêt la plus perturbatrice, car les pannes électroniques ne sont généralement pas liées au service corrosif lui-même et peuvent souvent être remplacées sans vidanger ni ouvrir la ligne de traitement. La standardisation sur une seule famille technologique sur des points de service similaires dans une usine, lorsque la chimie le permet, réduit également le nombre de types de pièces de rechange distincts qui doivent être stockés et simplifie la formation des techniciens.
Un flux de travail de sélection pratique
Plutôt que de partir d’une préférence technologique, une séquence de sélection reproductible maintient la décision ancrée dans la réalité du processus.
Passer directement à un choix technologique avant l’étape de sélection chimique est la cause la plus courante de défaillance prématurée sur le terrain. Un compteur qui satisfait à un tableau de corrosion générique mais qui n'a jamais été comparé au mélange réel de l'usine, y compris les traces d'impuretés et les produits chimiques de nettoyage périodiques, est beaucoup plus susceptible de tomber en panne prématurément qu'un compteur sélectionné tout au long de la séquence.
- Documentez la composition chimique complète, la plage de concentration et les variations de température que le compteur verra au cours de sa durée de vie.
- Vérifiez par recoupement les matériaux mouillés candidats avec chaque composant du mélange, et pas seulement avec le produit chimique principal.
- Donner la priorité aux conceptions non intrusives ou à intrusion réduite où des solides ou des oxydants puissants sont présents
- Confirmer que le dimensionnement maintient le débit normal dans la bande médiane de la plage de vitesse nominale du capteur
- Créez un modèle de coûts sur cinq ans comprenant l'étalonnage, les revêtements ou électrodes de rechange et le risque d'indisponibilité estimé.
Modèles de pratique sur le terrain à connaître
Dans les sites de traitement chimique et de traitement des eaux usées municipales, quelques pratiques récurrentes séparent les installations ayant un long service sans problème de celles nécessitant une intervention répétée.
Anneaux de mise à la terre sur tuyau non métallique Allocation directe en amont Vérification périodique du point zéro Isolation de protection cathodique
La mise à la terre est un oubli fréquent sur les conduites en plastique ou revêtues, où l'absence de masse de référence peut introduire un bruit de mesure qui imite l'encrassement des électrodes. La tolérance en ligne droite en amont et en aval du capteur - généralement cinq diamètres en amont et trois en aval comme ligne directrice de départ, ajustée pour la configuration de raccord spécifique - réduit la distorsion du profil de vitesse qui autrement se manifesterait par une dérive de répétabilité plutôt que par un défaut pur et simple.
Sites utilisant compteurs magnétiques pour les eaux usées le dosage et la neutralisation prévoient généralement une vérification du point zéro lors des arrêts planifiés, car un décalage du zéro est souvent le premier indicateur de dégradation du revêtement, apparaissant bien avant que tout dommage visible n'apparaisse lors d'une inspection par endoscope.
Lorsque le pipeline se trouve à proximité de systèmes de protection cathodique, des brides d'isolation électrique ou des pièces de bobine empêchent le courant vagabond d'interférer avec le signal de mesure, un problème facile à négliger lors de la planification initiale de l'installation, mais coûteux à diagnostiquer après la mise en service.
Foire aux questions
Q1 : Quelle est la plus grande erreur commise par les ingénieurs lors de la sélection d’un débitmètre pour produits chimiques corrosifs ?
L'erreur la plus courante consiste à comparer les compteurs candidats à un tableau générique de compatibilité chimique pour le produit chimique principal uniquement, tout en ignorant les traces d'additifs, les agents de nettoyage et les températures extrêmes que la ligne subit réellement. Un matériau qui résiste à l’acide primaire à température ambiante peut encore se briser rapidement une fois que la température de fonctionnement ou les traces de contaminants sont prises en compte.
Q2 : Une technologie de débitmètre peut-elle gérer tous les types de produits chimiques agressifs ?
Aucune technologie n’est universellement optimale. Les conceptions électromagnétiques avec revêtements et électrodes résistants couvrent une très large gamme de fluides corrosifs conducteurs, mais les solvants non conducteurs nécessitent généralement un principe de mesure différent tel que Coriolis ou la technologie ultrasonique, car les conceptions dépendant de la conductivité ne peuvent pas du tout mesurer les milieux non conducteurs.
Q3 : À quelle fréquence les revêtements et les électrodes doivent-ils être inspectés en service corrosif ?
La fréquence des inspections dépend de la concentration et de la vitesse, mais un point de départ raisonnable est une vérification annuelle du point zéro combinée à une vérification visuelle du revêtement lors de tout arrêt planifié, puis un ajustement de l'intervalle en fonction du taux d'usure observé plutôt que d'un calendrier fixe.
Q4 : Un matériau plus coûteux signifie-t-il toujours une meilleure valeur à long terme ?
Pas nécessairement. Les matériaux d'électrode ou de revêtement de qualité supérieure ne sont rentables que lorsque la chimie nécessite réellement ce niveau de résistance. La spécification d'électrodes en platine-iridium pour un flux modérément corrosif que l'Hastelloy pourrait gérer augmente le coût sans avantage de fiabilité correspondant, de sorte que la sélection des matériaux doit être adaptée précisément à l'exposition chimique réelle plutôt que de choisir par défaut l'option la plus résistante disponible.
Q5 : Quels signes avant-coureurs indiquent qu'un débitmètre est défaillant en service corrosif ?
Une dérive progressive du zéro, une augmentation du bruit du signal et de petites erreurs de répétabilité qui augmentent au fil des étalonnages successifs sont généralement des indicateurs plus précoces qu'une défaillance pure et simple. La détection de ces tendances lors des contrôles de vérification de routine permet un remplacement planifié avant que le compteur ne tombe en panne pendant la production. L'enregistrement de ces mesures au fil du temps, plutôt que de les vérifier uniquement lorsqu'un problème est suspecté, transforme un seul point de données en une ligne de tendance qui fait la différence entre un échange planifié et un arrêt imprévu.
PRÉCV:Maîtriser le débit des eaux usées : l'ingénierie, la sélection et la maintenance des débitmètres électromagnétiques
SUIV:Débitmètre électromagnétique vs débitmètre vortex : principes, différences et guide de sélection
SUIV:Débitmètre électromagnétique vs débitmètre vortex : principes, différences et guide de sélection
Vous êtes intéressé par une coopération ou vous avez des questions ?
Produits associés
Contactez-nous maintenant !
Kelly

+86 13967196545

pangusales@vip.163.com
Base de production :

Bâtiment 1 et bâtiment 42, n° 889, route Huancheng Nord, comté de Deqing, ville de Huzhou, province du Zhejiang
Jiji
+86 15397010616
pgsalesjiji@vip.163.com

+86-0571-87770830
Siège social :
602-702, bloc D, bâtiment 3, zone B, nouveaux territoires de Xiangang, 206 route de Zhenhua, ville de Hangzhou, province du Zhejiang, Chine

Copyright© Hangzhou Pangu Automation System Co., Ltd. Rights Reserved.
Fournisseurs d'instruments industriels à montage sur panneau numérique personnalisés